
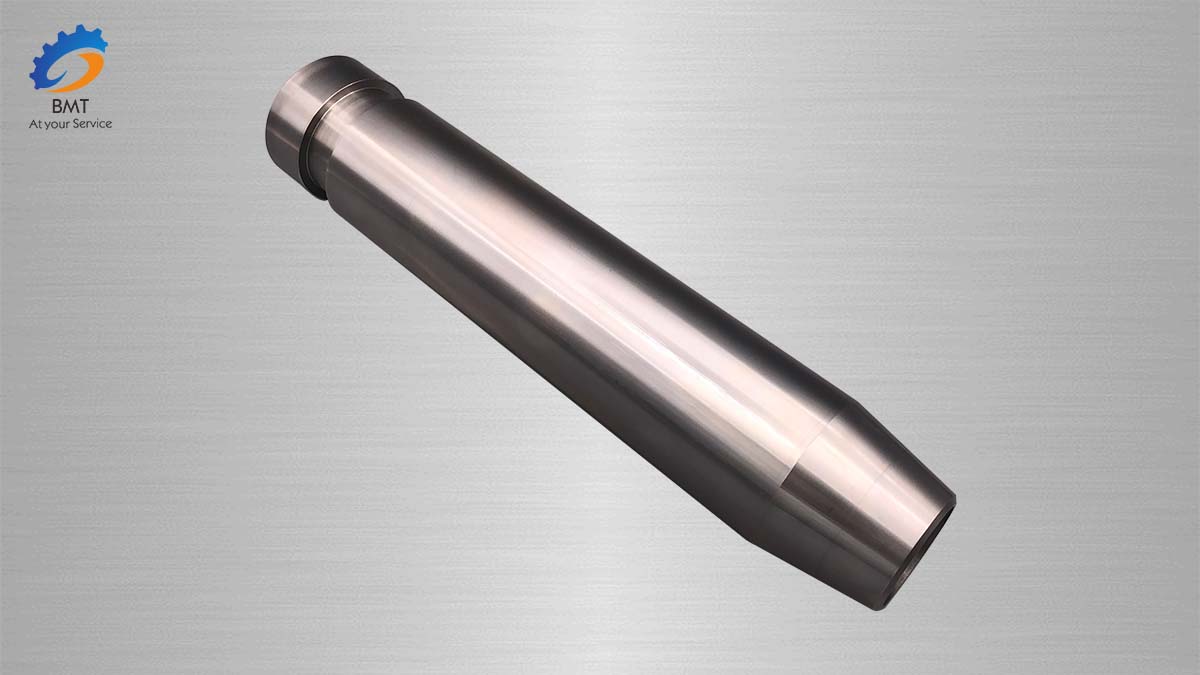
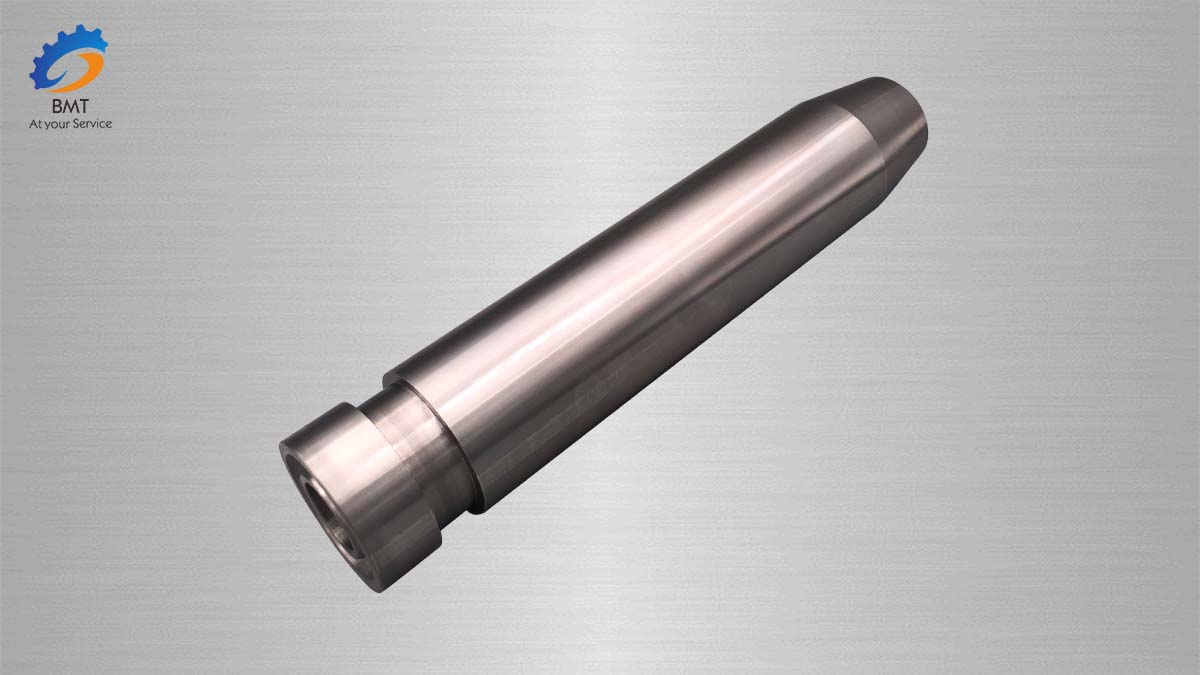
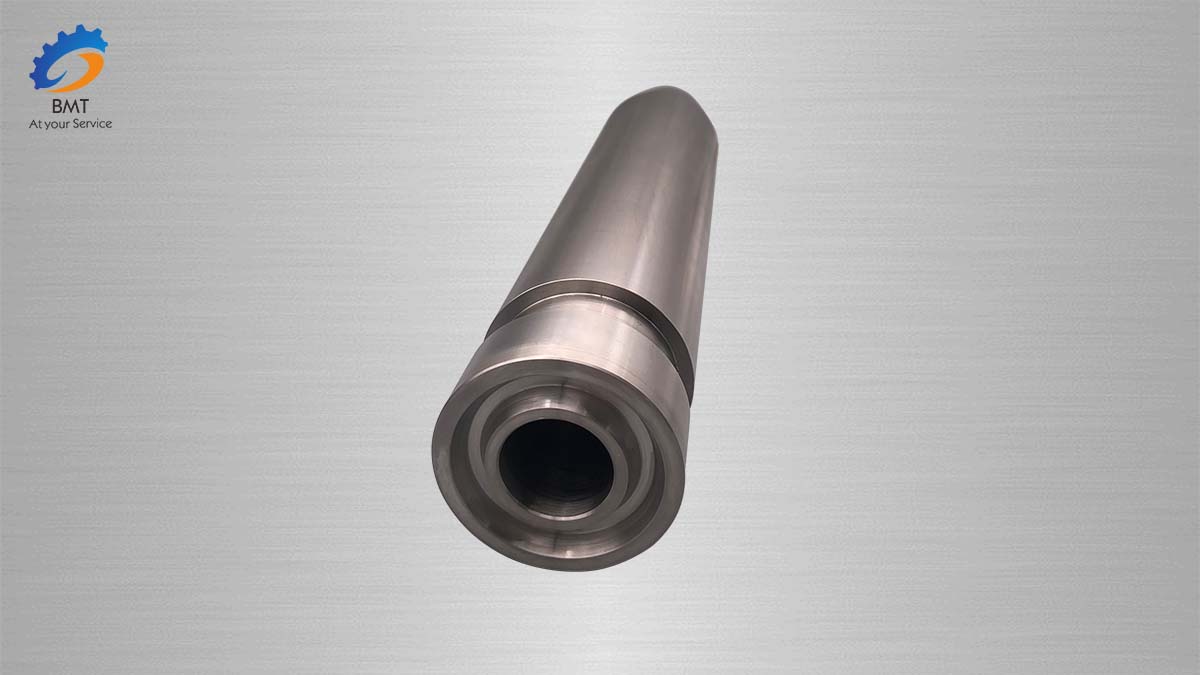
Pemesinan CNC Paduan Titanium

Pemesinan bertekanan pada paduan titanium lebih mirip dengan pemesinan baja daripada logam dan paduan non-ferrous. Banyak parameter proses paduan titanium dalam penempaan, pencetakan volume, dan pencetakan lembaran mirip dengan yang ada dalam pemrosesan baja. Namun, ada beberapa fitur penting yang harus diperhatikan saat melakukan pemesinan tekan pada paduan Chin dan Chin.
Meskipun secara umum dipercaya bahwa kisi heksagonal yang terkandung dalam titanium dan paduan titanium kurang daktail saat dideformasi, berbagai metode pengerjaan tekan yang digunakan untuk logam struktural lainnya juga cocok untuk paduan titanium. Rasio titik luluh terhadap batas kekuatan merupakan salah satu indikator karakteristik apakah logam dapat menahan deformasi plastis. Semakin besar rasio ini, semakin buruk plastisitas logam tersebut. Untuk titanium murni industri dalam keadaan dingin, rasionya adalah 0,72-0,87, dibandingkan dengan 0,6-0,65 untuk baja karbon dan 0,4-0,5 untuk baja tahan karat.


Melakukan pencetakan volume, penempaan bebas, dan operasi lain yang terkait dengan pemrosesan blanko penampang besar dan ukuran besar dalam keadaan panas (di atas suhu transisi =yS). Kisaran suhu pemanasan penempaan dan pencetakan adalah antara 850-1150°C. Paduan BT; M0, BT1-0, OT4~0 dan OT4-1 memiliki deformasi plastik yang memuaskan dalam keadaan dingin. Oleh karena itu, bagian yang terbuat dari paduan ini sebagian besar terbuat dari blanko anil menengah tanpa pemanasan dan pencetakan. Ketika paduan titanium mengalami deformasi plastik dingin, terlepas dari komposisi kimia dan sifat mekanisnya, kekuatannya akan sangat meningkat, dan plastisitasnya akan berkurang. Untuk alasan ini, perlakuan anil di antara proses harus dilakukan.
Keausan alur sisipan dalam pemesinan paduan titanium adalah keausan lokal bagian belakang dan depan ke arah kedalaman pemotongan, yang sering kali disebabkan oleh lapisan keras yang ditinggalkan oleh pemrosesan sebelumnya. Reaksi kimia dan difusi alat dan material benda kerja pada suhu pemrosesan lebih dari 800 °C juga merupakan salah satu alasan terbentuknya keausan alur. Karena selama proses pemesinan, molekul titanium benda kerja terakumulasi di bagian depan bilah dan "dilas" ke tepi bilah di bawah tekanan tinggi dan suhu tinggi, membentuk tepi yang terbentuk. Ketika tepi yang terbentuk terkelupas dari tepi pemotongan, lapisan karbida sisipan terkelupas.


Karena titanium tahan terhadap panas, pendinginan sangat penting dalam proses pemesinan. Tujuan pendinginan adalah untuk menjaga agar ujung pemotong dan permukaan alat tidak terlalu panas. Gunakan pendingin ujung untuk pembuangan serpihan yang optimal saat melakukan penggilingan bahu serta penggilingan muka pada kantong, kantong, atau alur penuh. Saat memotong logam titanium, serpihan mudah menempel pada ujung pemotong, yang menyebabkan putaran pemotong penggilingan berikutnya memotong serpihan lagi, yang sering kali menyebabkan garis tepi terkelupas.
Setiap rongga sisipan memiliki lubang/injeksi pendinginnya sendiri untuk mengatasi masalah ini dan meningkatkan kinerja tepi yang konstan. Solusi rapi lainnya adalah lubang pendingin berulir. Pemotong penggilingan tepi panjang memiliki banyak sisipan. Mengaplikasikan pendingin ke setiap lubang memerlukan kapasitas dan tekanan pompa yang tinggi. Di sisi lain, ia dapat menyumbat lubang yang tidak diperlukan sesuai kebutuhan, sehingga memaksimalkan aliran ke lubang yang dibutuhkan.


Kirimkan pesan Anda kepada kami:
-
Suku Cadang Mesin CNC Aluminium
-
Fabrikasi Lembaran Logam Aluminium
-
Suku Cadang Mesin CNC Presisi Tinggi Axis
-
Suku Cadang Mesin CNC untuk Italia
-
Bagian Aluminium Pemesinan CNC
-
Permesinan Suku Cadang Mobil
-
Tempa Paduan Titanium
-
Perlengkapan Titanium dan Paduan Titanium
-
Tempa Titanium dan Paduan Titanium
-
Kawat Titanium dan Paduan Titanium
-

Batangan Titanium
-
Pipa/Tabung Titanium Seamless
-
Pipa/Tabung Las Titanium